在铝合金铸造车间,熔化与保温工序是整条产线的“心脏”。铝液温度是否均匀、烧损率能否控制、能耗是否合理,直接决定了铸件质量与生产成本。青流液压深耕机械机电领域多年,针对铸造行业实际工况推出的RL-23铝合金熔化保温炉,正是一款围绕“稳定、高效、低耗”三个关键词打磨的工业加热装备。
从炉衬到烧嘴:把热效率做进结构里
工业炉的热效率,往往在设计阶段就已决定大半。RL-23的炉衬采用高铝质耐火浇注料整体浇注成型,配合轻质保温砖与陶瓷纤维板构成复合保温层。这种“重质耐材+轻质隔热”的复合结构,一方面保证了熔池在900℃高温下的结构稳定性,另一方面显著降低了炉体蓄热与散热损失。实测炉壳表面温度≤60℃,既改善了车间作业环境,也意味着电能与燃气的消耗更多转化为铝料的温升而非环境热损。
加热系统方面,RL-23配置2800 kW高速调温烧嘴,配套比例调节阀实现空燃比自动配比。燃烧充分带来的直接好处是能耗降低与氮氧化物排放减少;而对于有电气化需求的客户,设备亦可选配电阻加热方案,灵活适配不同园区的能源结构。
±5℃控温精度:为低压铸造守住工艺底线
对于低压铸造、重力铸造等工艺而言,铝液温度波动是缩孔、冷隔等缺陷的隐形推手。RL-23采用PLC与智能温控仪表联控架构,铝液温度控制精度达到±5℃,并支持升温、保温、超温报警及故障联锁保护。5.0 t/h的熔化率与23 t额定容量(铝液)的搭配,使设备既能满足连续浇注的用液节奏,也具备足够的保温缓冲能力,减少因等待熔炼而造成的产线停顿。
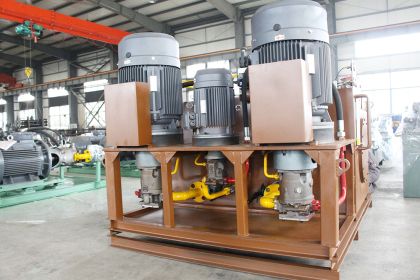
值得一提的是,炉体安装于倾动支座上,通过液压倾动机构实现0~30°平稳倾转。扒渣、倒液操作由此变得可控且省力,减少了人工介入带来的温度散失与安全风险。
配套思维:一台炉子融入整条产线
青流液压在产品设计上强调“配套意识”。RL-23可与低压铸造机、压铸机、重力浇注线直接对接,炉膛内径φ2600 mm、深度1800 mm的尺寸设定,兼顾了熔池容量与加料、扒渣的操作空间。设备不仅适用于铝合金熔炼保温,也可用于锌、铅等低熔点有色金属,为多品种、小批量的铸造车间提供了柔性空间。
整机重量约32吨、外形尺寸5600×3400×3000 mm,属于中等体量工业炉配置,对多数铸造车间的厂房布局较为友好。
结语
工业炉不是孤立的热工设备,而是铸造车间熔化工序的效率节点。青流液压RL-23铝合金熔化保温炉以复合炉衬降热损、以自动配比控能耗、以精准温控保工艺、以液压倾动提操作便利,四个维度共同回应了有色金属熔炼中“温度稳不稳、烧损多不多、能耗高不高”的核心关切。对于正在规划或升级熔化保温工序的铸造企业而言,这是一款值得纳入选型清单的务实之选。